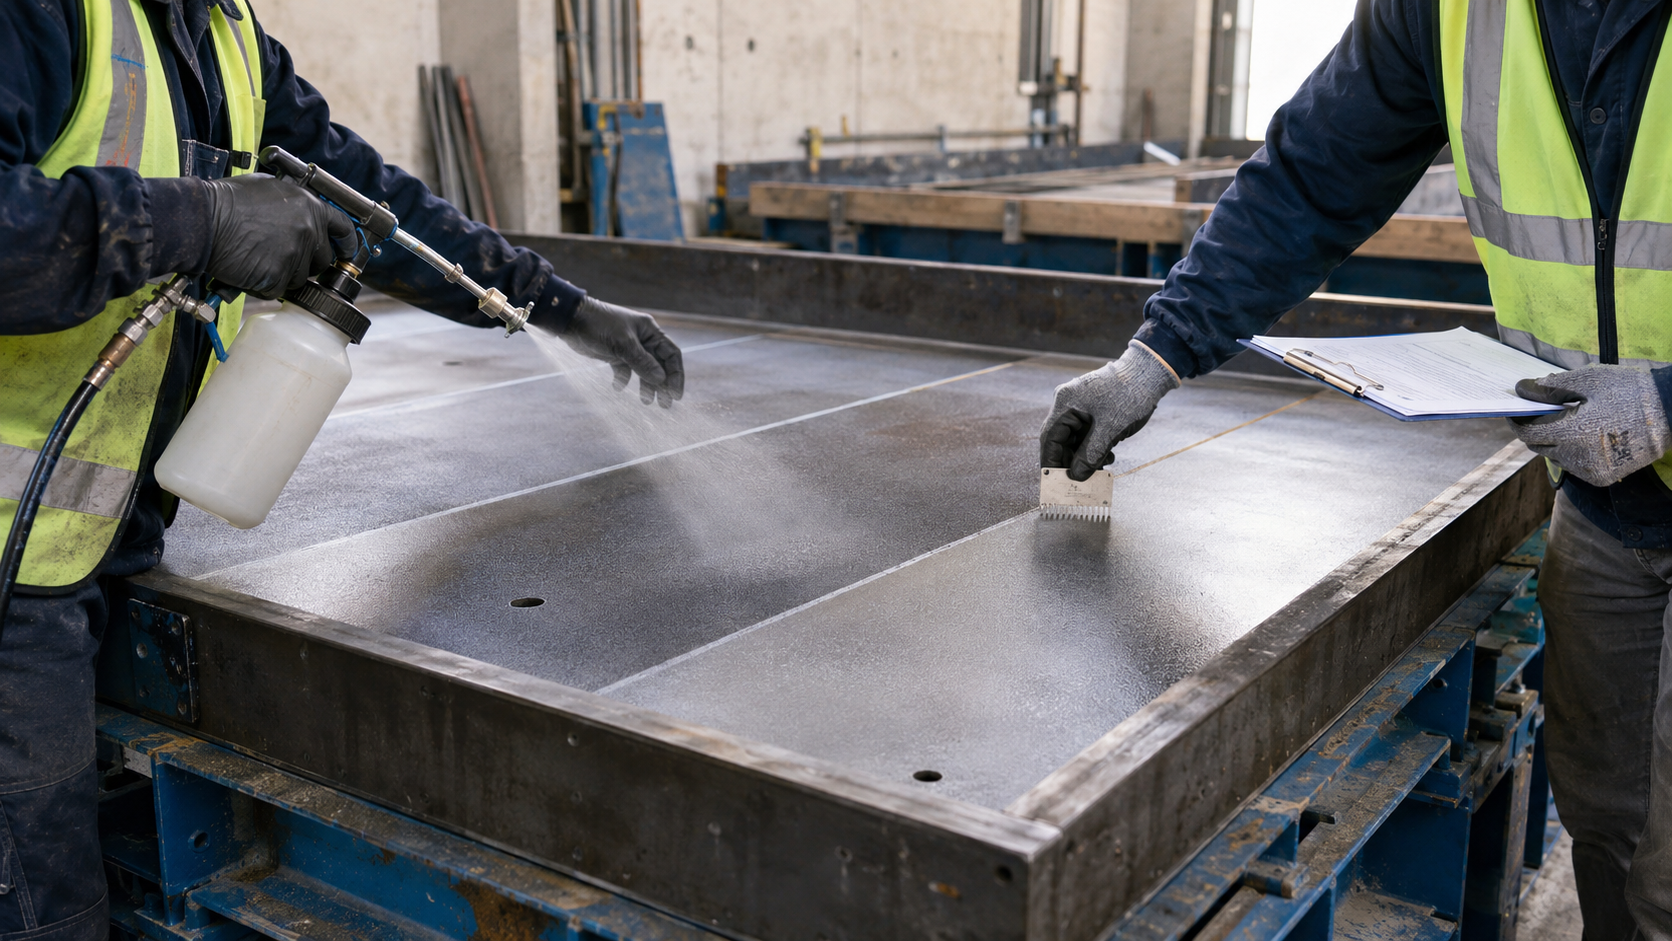
Prefabrik beton ve yerinde dökme beton benzer kalıp ayırıcı ürünler kullanabilir, ancak aynı çalışma koşullarına sahip değildir. Bir prefabrik tesisi aynı kalıbı kontrollü bir rutinle tekrar tekrar kullanabilir. Şantiyede ise daha büyük paneller, değişen hava, farklı ekipler, bekleme süreleri ve farklı kalıp koşulları bulunabilir.
Bu farklar kalıp ayırıcı sisteminin seçimini, uygulanmasını, kontrolünü ve kabulünü değiştirir. Doğru soru yalnızca hangi ürünün betonu ayırdığı değildir. Ürün ve uygulama yönteminin gerçek proje çevrimi boyunca temiz ve kararlı bir ayırma arayüzü oluşturup oluşturamadığı da kontrol edilmelidir.
Malzemeye göre seçim için Kalıp malzemesine göre kalıp ayırıcı nasıl seçilir? yazısına bakın. Ölçüm ve kabul için Kalıp ayırıcı püskürtme standardı nasıl oluşturulur? rehberini inceleyin.
Temel fark çalışma çevrimidir
| Faktör | Prefabrik beton | Yerinde dökme beton |
|---|---|---|
| Kalıp çevrimi | Tekrarlı ve programlı | Döküm sırasına ve şantiye programına bağlı |
| Ana kontrol hedefi | Tekrarlanabilir ayırma ve düşük kalıntı | Değişen panellerde ve koşullarda tutarlı ayırma |
| Yaygın risk | Film birikmesi, çevrimden çevrime sapma veya kirlenme | Hava, bekleme, eksik kapsama veya yerel panel farkları |
| Uygulama rutini | Kalibre ekipman ve tekrarlanabilir adımlar | Bölgesel kontrol ve döküm öncesi görsel denetim |
| Kabul odağı | Yüzey tutarlılığı, üretim ritmi ve yeniden kullanım | Yüzey kalitesi, yerel kusurlar ve sonraki döküme hazırlık |
Prefabrik süreç otomatik olarak kolay değildir; yerinde dökme de otomatik olarak zor değildir. Prefabrik daha fazla standardizasyon sağlar, ancak küçük bir hata çok sayıda parçaya tekrarlanabilir. Yerinde dökümde değişkenler daha fazladır ve panel, hava veya program değiştiğinde daha güçlü kontroller gerekir.
Prefabrik projelerde öncelikler
Bir tesiste aynı kalıp temizlenebilir, püskürtülebilir, doldurulabilir, sökülebilir ve tekrar kullanılabilir. İlk çevrimde iyi görünen sonuç, sonraki çevrimlerde kalıntı birikimi veya film değişikliği olmayacağını garanti etmez.
Kalıp durumunu, ürün partisini, seyreltmeyi, uygulama yöntemini, kalıp söküm sonucunu, kalıntıyı ve temizlik çabasını kaydedin. Çevrimler arasındaki eğilimler tek bir iyi parçadan daha faydalı olabilir.
Ürün, onaylı temizlik yöntemi ve kalıp kaplamasıyla uyumlu olmalıdır. Sadece ilk söküm kolay diye seçim yapmayın; panelin zarar görmeden sonraki çevrime hazırlanabildiğini de kontrol edin.
Nozul, basınç, mesafe, geçiş hızı ve püskürtme deseni mümkün olduğunca sabit tutulmalıdır. Mimari parçalar, kirişler, kolonlar ve küçük gömülü parçalar farklı davranabileceği için kapsama kalıp sistemi bazında kontrol edilmelidir.
Yerinde dökme projelerde öncelikler
Kalıplar güneş, yağmur, toz, rüzgâr, sıcaklık değişimi ve uzun beklemelere maruz kalabilir. Standart, yüzey ıslandığında, kirlendiğinde veya planlanandan uzun süre beklediğinde ne yapılacağını açıklamalıdır.
Dikey panelleri, köşeleri, derzleri, gömülü parçaları, onarım bölgelerini ve kalıbın alt kısmını özellikle kontrol edin. Yeni ve kullanılmış paneller birlikte kullanılıyorsa kayıtlarda ayırın; ortalama tüketim değeri yapışmaya veya lekelenmeye neden olan bölgeyi gizleyebilir.
Uygulama penceresi dökümle birlikte planlanmalıdır. Çok erken uygulama tozun veya havanın filmi etkilemesine, çok geç uygulama ise köşelerin eksik kalmasına neden olabilir. Kalıp ayırıcı kaydını konum, betonun gelişi ve kalıp söküm zamanı ile ilişkilendirin.
Kalıp türüne göre seçim nasıl değişir?
| Kalıp koşulu | Prefabrik projede öncelik | Şantiyede öncelik |
|---|---|---|
| Çelik | Onaylı uygulama aralığını tekrarlamak ve çevrimler arasında birikmeyi kontrol etmek | Derzleri, kaynakları, kenarları ve hava koşullarına açık bölgeleri incelemek |
| Film kaplı kontrplak | Tutarlı uygulama sağlamak ve her yeniden kullanımda panel durumunu izlemek | Ürün talimatlarına göre kuru bölgeleri, hasarı ve paneller arasındaki farkları kontrol etmek |
| Plastik veya astar sistemleri | Onaylı yönteme göre hızlı çevrimlerde birikme ve kalıntıyı önlemek | Köşeleri, tozu, yüzey değişikliklerini ve uzun beklemeleri kontrol etmek |
| Onarılmış veya karışık paneller | Yüksek riskli kalıpları normal üretimden ayırmak | Her onarım bölgesini dökümden önce incelemek |
| Mimari yüzey | Testte doğrulanan renk ve kalıntı ölçütlerini korumak | Değişen koşullarda dökümler arasındaki görünümü karşılaştırmak |
Kalıp malzemesi hâlâ seçimin başlangıç noktasıdır. Proje türü yeniden kullanım sıklığını ve sürecin karşılaması gereken değişkenlik düzeyini belirler. Yeni bir kalıp sisteminde aynı standardı uygulamadan önce temsilî bir numune testi yapıp kabul sonucunu kaydedin.
Her iki süreç için test planı
- Gerçek koşulu tanımlayın: Kalıp malzemesi ve durumu, yüzey hedefi, ürün, seyreltme, ekipman ve söküm planını kaydedin.
- Temsilî kalıp kullanın: Kullanılmış kalıpları, onarımları, derzleri, köşeleri ve riskli bölgeleri dahil edin.
- Gerçek ekipmanla uygulayın: Planlanan nozul, basınç, mesafe, hız ve çalışma düzenini kullanın; bilinen alandaki tüketimi kaydedin ancak bunu tek başına kapsama kanıtı saymayın.
- Betondan önce denetleyin: Yüzey durumunu ve uygulamayı ürün talimatları ile test ölçütlerine göre kontrol edin. Birikme, kaplanmamış bölgeler veya kirlenme uyarı işaretidir; görünüş tek başına yeterli kaplamayı doğrulamaz.
- Kalıp sökümü ve temizlikten sonra inceleyin: Ayırma zorluğunu, lekeleri, renk farklarını, kusurları, kalıntıyı, temizlik çabasını ve kalıbın sonraki çevrime hazır olup olmadığını kaydedin.
- Kabulü sürece bağlayın: Aynı ürün bir kalıp sistemi için kabul edilirken başka bir sistem için uygun olmayabilir. Her kalıp, yüzey hedefi ve uygulama yöntemi birleşiminin sonucunu belgeleyin.
Kabul listesi
| Kontrol | Prefabrik | Yerinde dökme |
|---|---|---|
| Hazırlık | Her çevrimde aynı temizlik düzeyi sağlanıyor mu? | Panel maruz kalma ve beklemeden sonra temiz mi? |
| Uygulama | Sonuç üretim kalıbı için onaylanan ölçütlere uyuyor mu? | Köşeler, derzler, onarımlar ve alt bölgeler onaylı standarda göre kontrol edildi mi? |
| Zaman | Film çevrime uyuyor mu? | Döküme kadar geçen gerçek süre kaydedildi mi? |
| Sonuç | Parçalar arasında renk ve doku tutarlı mı? | Paneller ve dökümler arasında yüzey tutarlı mı? |
| Kalıp | Kalıntı sonraki çevrime izin veriyor mu? | Kalıp plana göre temizlenip kullanılabilir mi? |
Kaçınılması gereken yaygın hatalar
Her süreçte tek bir tüketim değeri kullanmak
Alan başına tüketim, ürünün evrensel bir özelliği değil, kontrol verisidir. Kalıba, seyreltmeye, ekipmana, operatöre, havaya ve tanımlanan uygulama sonucuna göre değişir. Her değeri test edildiği sisteme bağlı tutun.
Her kusurdan sonra püskürtme miktarını artırmak
Yapışma kaplanmamış bölgelerden kaynaklanabilir; ancak eski kalıntı, erken kalıp sökümü, yeterli dayanımı kazanmamış beton veya hasarlı kalıp da etkili olabilir. Nedeni incelemeden ürünü artırmak yapışmanın yerini leke ve kalıntıya bırakabilir.
Başarılı prefabrik çevrimi doğrudan şantiyeye aktarmak
Kontrollü bir tesis çevrimi yağmuru, tozu, uzun beklemeleri veya şantiyedeki değişken panelleri temsil etmez. Süreci aktarmadan önce sahayı temsil eden bir test yapın.
Sonraki çevrimi göz ardı etmek
Kalıp ayırıcıyı ayrılma, yüzey görünümü, kalıntı ve temizlikten sonraki kalıp durumu üzerinden değerlendirin. İlk döküm iyi görünse bile zor temizlenen birikme bırakıyorsa süreç başarılı sayılmayabilir.
Sonuç
Her iki süreçte de ürün ve kalıpla uyumlu uygulama seçilmeli, temiz kalıp sökümü ve kabul edilebilir yüzey sonucu için doğrulanmalıdır. Prefabrik süreçte tekrar, kalıntı, ekipman ve yeniden kullanım; yerinde dökümde ise hava, bekleme, zor bölgeler, panel farkları ve döküm koordinasyonu kontrol edilmelidir.
Gerçek sistemi test edin, değişkenleri kaydedin ve kabulü kalıp ile sürece bağlayın.