El concreto prefabricado y el concreto colado en obra pueden usar productos desmoldantes parecidos, pero no trabajan bajo las mismas condiciones. Una planta prefabricadora puede repetir el mismo ciclo con una rutina controlada, mientras que una obra puede trabajar con paneles grandes, clima variable, distintos equipos, esperas y encofrados con diferentes estados.
Estas diferencias cambian la forma de seleccionar, aplicar, revisar y aceptar el sistema desmoldante. La pregunta correcta no es solo qué producto permite desmoldear, sino si el producto y el método pueden mantener una interfaz limpia y estable durante el ciclo real del proyecto.
Para la selección según el material, consulte Cómo elegir un agente desmoldante según el material del encofrado. Para la medición y la aceptación, consulte Cómo establecer un estándar de pulverización del desmoldante.
La diferencia principal está en el ciclo de trabajo
| Factor | Concreto prefabricado | Concreto colado en obra |
|---|---|---|
| Ciclo del molde | Repetido y programado | Cambia con la secuencia y el programa de obra |
| Objetivo principal | Desmolde repetible y poco residuo | Liberación constante con paneles y condiciones variables |
| Riesgo habitual | Acumulación, deriva entre ciclos o contaminación | Clima, espera, zonas sin cubrir o diferencias locales |
| Rutina | Equipo calibrado y pasos repetibles | Control por zonas y revisión antes del vaciado |
| Aceptación | Acabado, ritmo de producción y reutilización | Acabado, defectos locales y preparación del siguiente vaciado |
El prefabricado no es automáticamente más sencillo y el colado en obra no es automáticamente más difícil. El primero permite estandarizar, pero un pequeño error puede repetirse en muchas piezas. El segundo tiene más variables y necesita controles más fuertes cuando cambian el panel, el clima o el programa.
Prioridades del prefabricado
En una planta, el mismo molde puede limpiarse, pulverizarse, llenarse, desencofrarse y volver a utilizarse muchas veces. Un resultado correcto en el primer ciclo no garantiza que no aparezcan residuos o cambios de película después.
Registre el estado del molde, el lote, la dilución, el método de aplicación, el resultado del desencofrado, los residuos y el esfuerzo de limpieza. Las tendencias entre ciclos suelen ser más útiles que una sola pieza bien terminada.
El producto también debe ser compatible con el método de limpieza aprobado y con el recubrimiento del molde. No lo seleccione solo porque el primer desencofrado sea fácil; compruebe si el panel puede prepararse de forma constante para el siguiente ciclo sin dañarlo.
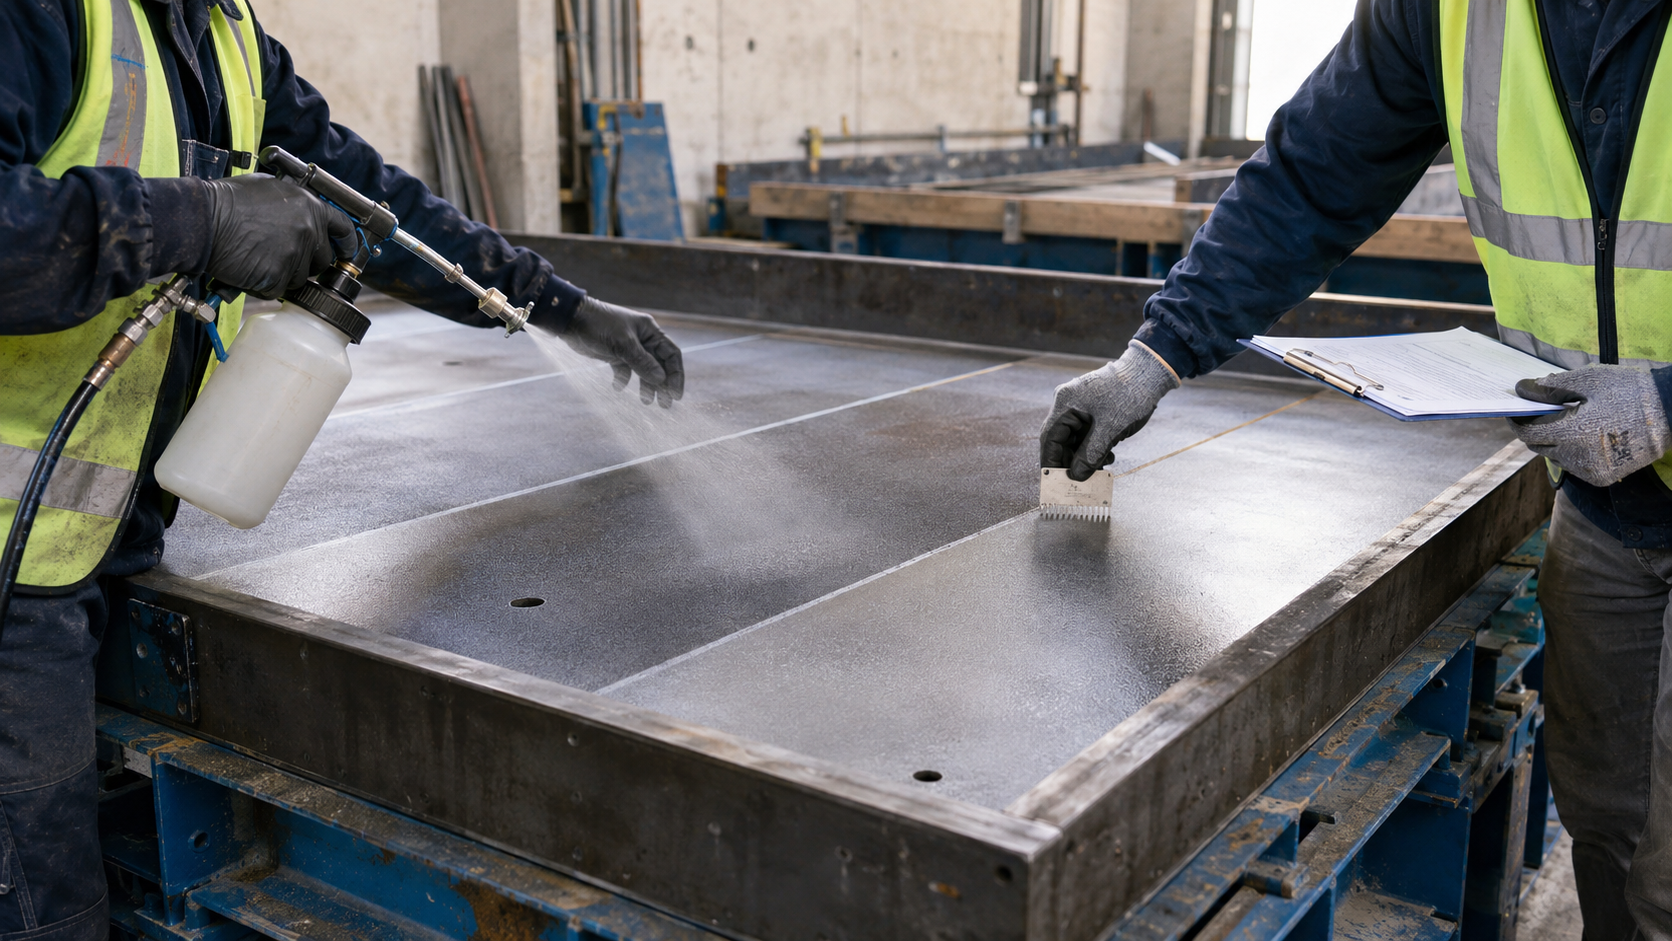
La planta debe mantener constantes la boquilla, la presión, la distancia, la velocidad de pasada y el patrón de pulverización. La cobertura debe revisarse por sistema de molde, porque las piezas arquitectónicas, vigas, columnas y pequeños insertos pueden comportarse de forma diferente.
Prioridades del colado en obra
Los encofrados pueden quedar expuestos al sol, lluvia, polvo, viento, cambios de temperatura y esperas largas. El estándar debe indicar qué hacer si la superficie se moja, se contamina o permanece esperando más tiempo del previsto.
Revise especialmente paneles verticales, esquinas, juntas, insertos, zonas reparadas y la parte inferior del encofrado. Si se mezclan paneles nuevos y usados, sepárelos en el registro; un promedio de consumo puede ocultar el punto que causa adherencia o manchas.
La ventana de aplicación debe coordinarse con el vaciado. Aplicar demasiado pronto puede dejar que el polvo o el clima afecten la película; aplicar demasiado tarde puede producir zonas sin cubrir. Relacione el registro del desmoldante con la ubicación, la llegada del concreto y el momento de desencofrado.
Cómo cambia la selección según el encofrado
| Condición del encofrado | Prioridad en prefabricado | Prioridad en obra |
|---|---|---|
| Acero | Repetir el rango de aplicación aprobado y controlar la acumulación entre ciclos | Revisar juntas, soldaduras, bordes y zonas expuestas al clima |
| Madera contrachapada filmada | Mantener una aplicación consistente y vigilar cambios del panel con cada reutilización | Revisar zonas secas, daños y diferencias entre paneles según las instrucciones del producto |
| Plástico o revestimientos | Evitar acumulaciones y residuos durante ciclos rápidos, conforme al método aprobado | Comprobar esquinas, polvo, cambios de superficie y esperas prolongadas |
| Paneles reparados o mixtos | Separar del flujo normal los moldes con condiciones de riesgo | Inspeccionar cada zona reparada antes del vaciado |
| Acabado arquitectónico | Mantener criterios de color y residuos verificados en la prueba | Comparar el acabado entre colados y condiciones cambiantes |
El material del encofrado sigue siendo el punto de partida. El tipo de proyecto cambia la frecuencia de reutilización y la variación que debe admitir el proceso. Antes de aplicar un mismo estándar a un sistema nuevo, defina un panel de prueba representativo y documente su aceptación.
Plan de prueba para ambos procesos
- Defina la condición real: registre material y estado del molde, acabado objetivo, producto, dilución, equipo y desencofrado.
- Use un panel representativo: incluya paneles usados, reparaciones, juntas, esquinas y zonas de riesgo.
- Aplique con el equipo real: use la boquilla, presión, distancia, velocidad y rutina previstas; registre el consumo en un área conocida, sin tomarlo como prueba única de cobertura.
- Revise antes del concreto: compruebe el estado de la superficie y la aplicación según las instrucciones del producto y los criterios de la prueba. Las acumulaciones, zonas sin cubrir o contaminación son señales de alerta, pero el aspecto por sí solo no confirma la cobertura.
- Revise después del desencofrado y la limpieza: registre la dificultad de separación, manchas, diferencias de color, defectos, residuos, esfuerzo de limpieza y el estado del molde para el ciclo siguiente.
- Vincule la aceptación al proceso: el mismo producto puede aprobarse para un sistema de molde y no para otro. Documente el resultado para cada combinación de encofrado, acabado y método de aplicación.
Lista de aceptación
| Revisión | Prefabricado | Colado en obra |
|---|---|---|
| Preparación | ¿Se repite el mismo nivel de limpieza en cada ciclo? | ¿El panel sigue limpio después de la exposición y la espera? |
| Aplicación | ¿El resultado cumple los criterios aprobados para el molde de producción? | ¿Se comprobaron esquinas, juntas, reparaciones y zonas bajas según el estándar aprobado? |
| Tiempo | ¿La película se adapta al ciclo? | ¿Se registró el tiempo real hasta el vaciado? |
| Resultado | ¿El color y la textura son constantes entre piezas? | ¿El acabado es uniforme entre paneles y vaciados? |
| Molde | ¿El residuo permite el siguiente ciclo? | ¿Puede limpiarse y reutilizarse según el plan? |
Errores habituales que conviene evitar
Usar una sola cifra de consumo para todos los procesos
El consumo por área es un dato de control, no una propiedad universal del producto. Depende del encofrado, la dilución, el equipo, el operario, el clima y el resultado de aplicación definido. Mantenga cada valor asociado al sistema que se probó.
Aumentar la pulverización después de cada defecto
La adherencia puede deberse a zonas sin cubrir, pero también a residuos antiguos, desencofrado temprano, concreto con resistencia insuficiente o un molde dañado. Aumentar el producto sin revisar la causa puede sustituir la adherencia por manchas y residuos.
Transferir directamente un buen ciclo de prefabricado a una obra
Una planta controlada no reproduce la lluvia, el polvo, las esperas largas ni los paneles cambiantes de una obra. Haga una prueba representativa antes de trasladar el procedimiento.
Ignorar el ciclo siguiente
Evalúe el producto por la separación, el acabado, los residuos y el estado del molde después de limpiarlo. Un primer vaciado que sale bien puede no ser un proceso satisfactorio si deja acumulaciones difíciles de retirar.
Conclusión
Ambos procesos buscan una aplicación compatible con el producto y el encofrado, validada para lograr un desencofrado limpio y un acabado aceptable. El prefabricado debe controlar la repetición, los residuos, el equipo y la reutilización; el colado en obra debe controlar el clima, la espera, las zonas difíciles, las diferencias entre paneles y la coordinación del vaciado.
Pruebe el sistema real, registre las variables y mantenga la aceptación vinculada al encofrado y al proceso.