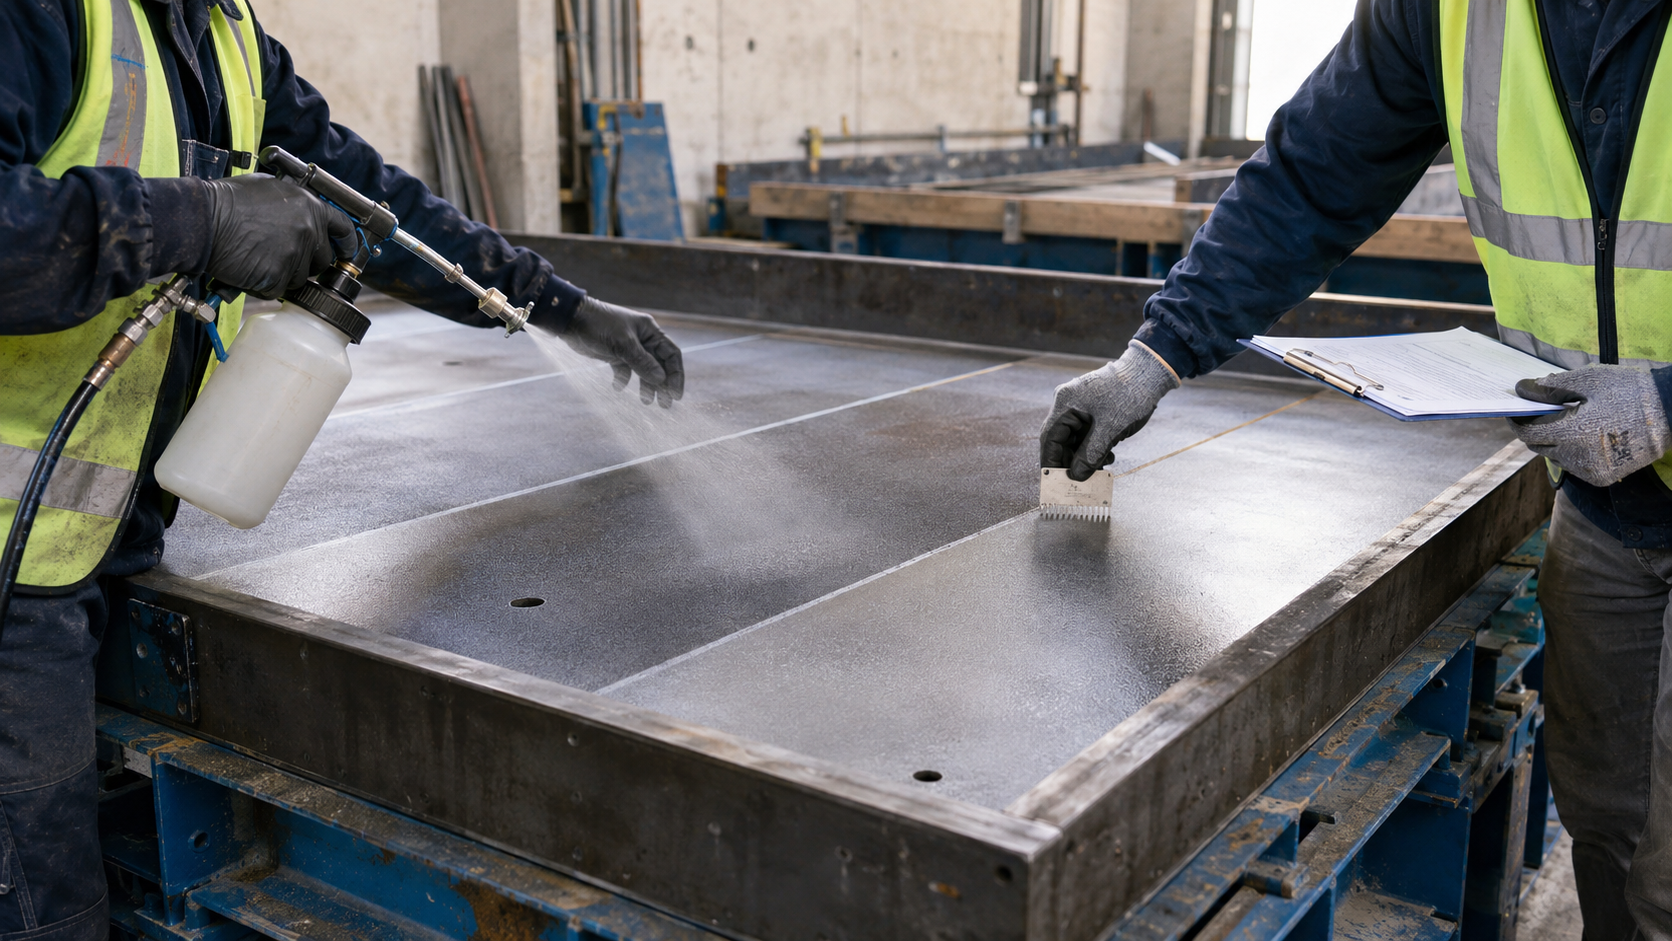
预制混凝土和现场现浇可以使用相似的脱模剂产品,但两者并不是同一种施工条件。预制厂可能在相对稳定的流程中反复使用同一套模板,而现场现浇往往面对更大的模板、变化的天气、不同班组、等待时间和不同状态的模板。
这些差异会直接影响脱模剂的选择、喷涂、检查和验收。真正需要判断的不是“哪种产品能脱模”,而是这套产品和施工方法能不能在项目的实际周期内,持续形成稳定、干净的分离界面。
关于模板材质的选择,可以先阅读不同模板材质该怎么选脱模剂?。关于用量和验收,可以参考如何建立混凝土脱模剂喷涂标准。
核心区别在于周转流程
| 因素 | 预制混凝土 | 现场现浇混凝土 |
|---|---|---|
| 模板周期 | 重复、固定、有计划 | 随浇筑顺序和现场进度变化 |
| 主要控制目标 | 多次周转中的稳定脱模和低残留 | 在不同模板和环境下保持脱模一致 |
| 常见风险 | 膜层累积、周期漂移、污染 | 天气、等待时间、漏喷和局部模板差异 |
| 施工方式 | 设备校准、操作步骤重复 | 分区控制、现场协调和浇筑前检查 |
| 验收重点 | 表面一致性、生产节拍和模板复用 | 表面质量、局部缺陷和下一模准备状态 |
预制不一定更容易,现浇也不一定更难。预制有更好的标准化机会,但一个小错误可能在很多构件上重复;现浇变量更多,因此模板、天气或工期变化时必须加强检查。
预制项目应该关注什么
1. 多次周转中的稳定性
预制厂里,同一模板可能反复经历清洁、喷涂、浇筑、拆模和再次使用。第一模看起来正常,并不代表后续不会因为残留累积或用量逐渐增加而出现问题。
除了记录是否顺利脱模,还应记录模板状态、产品批次、稀释方式、喷涂方法、膜层状态、拆模结果、残留和清洁难度。连续记录往往比单个构件的外观更能说明问题。
2. 低残留和稳定的清洁流程
旧膜层、水泥浆和灰尘都会影响下一模。如果每次清洁方法都不同,即使产品没有变化,模板表面也可能逐渐失去一致性。
因此,脱模剂选择必须和项目批准的清洁方式、模板涂层相匹配。不能只看第一模是否容易脱模,还要确认模板能不能在不被损伤的情况下稳定准备到下一模。
3. 可重复的喷涂设备
预制生产适合固定喷涂设备、喷嘴状态和喷涂路径。操作人员应能在浇筑前发现漏喷、重叠过厚和角部积液。
覆盖检查应该按模板系统分别记录,而不是只看工厂总用量。同一个预制厂可能有柱、梁、建筑饰面和小型预埋件等不同模板,每一类都可能需要自己的控制范围。
现浇项目应该关注什么
1. 对现场变化的适应性
现浇模板可能受到阳光、雨水、灰尘、风、温度变化和长时间等待的影响。喷涂可能在一个班次完成,浇筑却在另一个时间进行。标准中应明确模板遇到下雨、污染或等待时间超出计划时如何处理。
模板状态变化后,原来的覆盖判断不能直接视为仍然有效。浇筑前应按产品说明和代表性测试标准重新检查,并记录模板状态;仅凭目视不能确认有效覆盖。
2. 对高风险区域的控制
大面积立式模板、角部、拼缝、预埋件、对拉螺杆位置、修补区和模板下部,都是常见的高风险位置。喷涂标准应该给施工人员一套简单的检查顺序,而不是只凭整体观感判断。
如果新模板和旧模板混用,要在记录中分开标记。一个平均用量数字,可能掩盖真正造成粘模或色差的局部问题。
3. 与浇筑和拆模计划协调
喷涂窗口必须匹配现场计划。喷得太早,膜层可能受到灰尘和天气影响;喷得太晚,施工人员又可能因为赶工漏喷角部,甚至在膜层没有稳定前就开始浇筑。
脱模剂记录应和浇筑位置、混凝土到场时间、浇筑方法及拆模条件关联起来。这样出现缺陷时,才能追溯到具体模板和等待时间。
不同模板条件下的选型重点
| 模板条件 | 预制项目重点 | 现浇项目重点 |
|---|---|---|
| 钢模板 | 重复验证批准的施工范围,并检查周转中的残留累积 | 检查拼缝、焊点、边缘和暴露于天气的区域 |
| 覆膜木模板 | 保持施工方法一致,并跟踪每次周转后的模板状态 | 按产品说明检查干斑、损伤和模板间差异 |
| 塑料或衬板系统 | 按批准流程控制快速周转中的积液和残留 | 检查角部、灰尘、表面变化和较长等待时间 |
| 修补或混用模板 | 将高风险模板从常规生产中单独标记 | 浇筑前分别检查每个修补区域 |
| 建筑饰面 | 保持经样板验证的颜色和残留标准 | 对比不同浇筑和变化条件下的饰面表现 |
模板材质仍是选型起点。项目类型会改变周转频率和流程需要适应的变化范围。将同一标准用于新的模板系统前,应使用有代表性的条件测试并记录验收结果。
两类项目都适用的测试流程
- 定义真实施工条件:记录模板材质、使用状态、饰面目标、产品、稀释方式、喷涂设备和拆模计划。预制还要记录目标周转频率,现浇要记录等待时间和天气暴露。
- 使用有代表性的模板:不要只在干净新模板上测试,要把旧模板、修补区、拼缝、角部和容易出问题的表面纳入测试。
- 使用正式设备喷涂:使用实际喷嘴、压力、距离、走枪速度和操作方法,并记录已知面积上的混合液用量。
- 浇筑前检查施工状态:按产品说明和样板标准检查表面状态与施工结果。积液、漏喷或污染可作为异常信号,但仅凭外观不能确认覆盖有效。模板条件改变时,要记录并判断是否需要重新测试。
- 拆模后检查两面:同时检查混凝土面和模板面,记录脱模难度、色差、气孔、拖痕、水泥残留、清洁难度和模板能否继续周转。
- 让验收结果绑定施工流程:同一种产品可能适合一种模板系统,却不适合另一种。验收应绑定模板、饰面目标和施工过程,而不能只绑定产品名称。
现场验收清单
| 检查项 | 预制项目要确认 | 现浇项目要确认 |
|---|---|---|
| 模板处理 | 每个周转周期都能达到相同清洁状态 | 模板经过现场暴露和等待后仍然干净 |
| 施工状态 | 施工结果符合生产模板的批准标准 | 角部、拼缝、修补区和下部区域已按批准标准检查 |
| 时间 | 膜层适合既定周转节拍 | 已记录喷涂到浇筑的实际时间 |
| 表面结果 | 不同构件之间颜色和纹理稳定 | 同一浇筑段和相邻模板之间外观一致 |
| 模板状态 | 残留足够低,可以进入下一周期 | 模板可按计划清洁和再次使用 |
| 决策 | 继续生产、调整或重新测试 | 验收、修复或对问题区域重新测试 |
需要避免的常见错误
所有项目都用同一个单位面积用量
单位面积用量是过程控制数据,并不是产品的通用属性。它会随模板、稀释方式、设备、操作人员、天气和目标施工状态变化。记录时应注明对应的测试系统。
每出现一次缺陷就增加喷涂量
粘模可能来自漏喷,也可能与旧残留、过早拆模、混凝土强度不足或模板损伤有关。未查明原因就增加用量,可能把粘模问题换成色斑和残留。
把成功的预制周转直接照搬到现浇工地
受控的工厂周转无法代表工地上的雨水、灰尘、长时间等待和模板变化。转用流程前应先做符合现场条件的测试。
忽略下一次周转
评价脱模剂时,还要检查脱模难度、表面结果、残留,以及清洁后模板能否继续使用。第一模外观正常,但留下难以清理的累积物,仍可能说明流程不合适。
结论
预制和现浇都应选择与产品和模板相容、并经过实际条件验证的施工方式,以获得干净脱模和可接受的表面结果。不同之处在于:预制要控制重复周转、残留和设备一致性,现浇要控制天气、等待时间、局部区域和模板差异。
预制项目应重点关注周转稳定性、设备一致性和清洁后的模板状态;现浇项目应重点关注天气变化、喷涂到浇筑的时间、高风险区域和现场协调。使用真实模板测试,记录每个变量,并让验收结果绑定具体流程,才能减少下一模继续出现粘模、色差或残留问题。