O concreto pré-moldado e o concreto moldado no local podem usar produtos desmoldantes parecidos, mas não trabalham nas mesmas condições. Uma fábrica pode repetir o mesmo ciclo em uma rotina controlada, enquanto a obra pode ter painéis maiores, clima variável, equipes diferentes, períodos de espera e formas em condições diferentes.
Essas diferenças mudam a forma de escolher, aplicar, verificar e aceitar o sistema de desmoldante. A pergunta correta não é apenas qual produto permite a desforma, mas se o produto e o método conseguem manter uma interface limpa e estável durante o ciclo real do projeto.
Para escolher pelo material da forma, consulte Como escolher o desmoldante pelo material da forma. Para medição e aceitação, consulte Como definir um padrão de pulverização do desmoldante.
A principal diferença está no ciclo de trabalho
| Fator | Concreto pré-moldado | Concreto moldado no local |
|---|---|---|
| Ciclo da forma | Repetido e programado | Muda com a sequência e o programa da obra |
| Objetivo principal | Desforma repetível e pouco resíduo | Desforma uniforme com formas e condições variáveis |
| Risco comum | Acúmulo, variação entre ciclos ou contaminação | Clima, espera, falhas de cobertura ou diferenças locais |
| Rotina | Equipamento calibrado e passos repetíveis | Controle por zonas e inspeção antes da concretagem |
| Aceitação | Acabamento, ritmo e reutilização da forma | Acabamento, defeitos locais e prontidão da próxima concretagem |
O pré-moldado não é automaticamente mais simples, e a concretagem no local não é automaticamente mais difícil. O primeiro permite mais padronização, mas um erro pequeno pode se repetir em muitas peças. O segundo tem mais variações e exige controles mais fortes quando mudam a forma, o clima ou o cronograma.
Prioridades do pré-moldado
Em uma fábrica, a mesma forma pode ser limpa, pulverizada, preenchida, desformada e reutilizada muitas vezes. Um bom resultado no primeiro ciclo não garante que não haverá acúmulo de resíduo ou mudança de película nos ciclos seguintes.
Registre a condição da forma, o lote do produto, a diluição, o método de aplicação, o resultado da desforma, os resíduos e o esforço de limpeza. A tendência entre ciclos costuma ser mais útil do que uma única peça com boa aparência.
O produto também deve ser compatível com a limpeza aprovada e com o revestimento da forma. Não o escolha apenas porque a primeira desforma foi fácil; verifique se o painel pode ser preparado para o próximo ciclo sem danos.
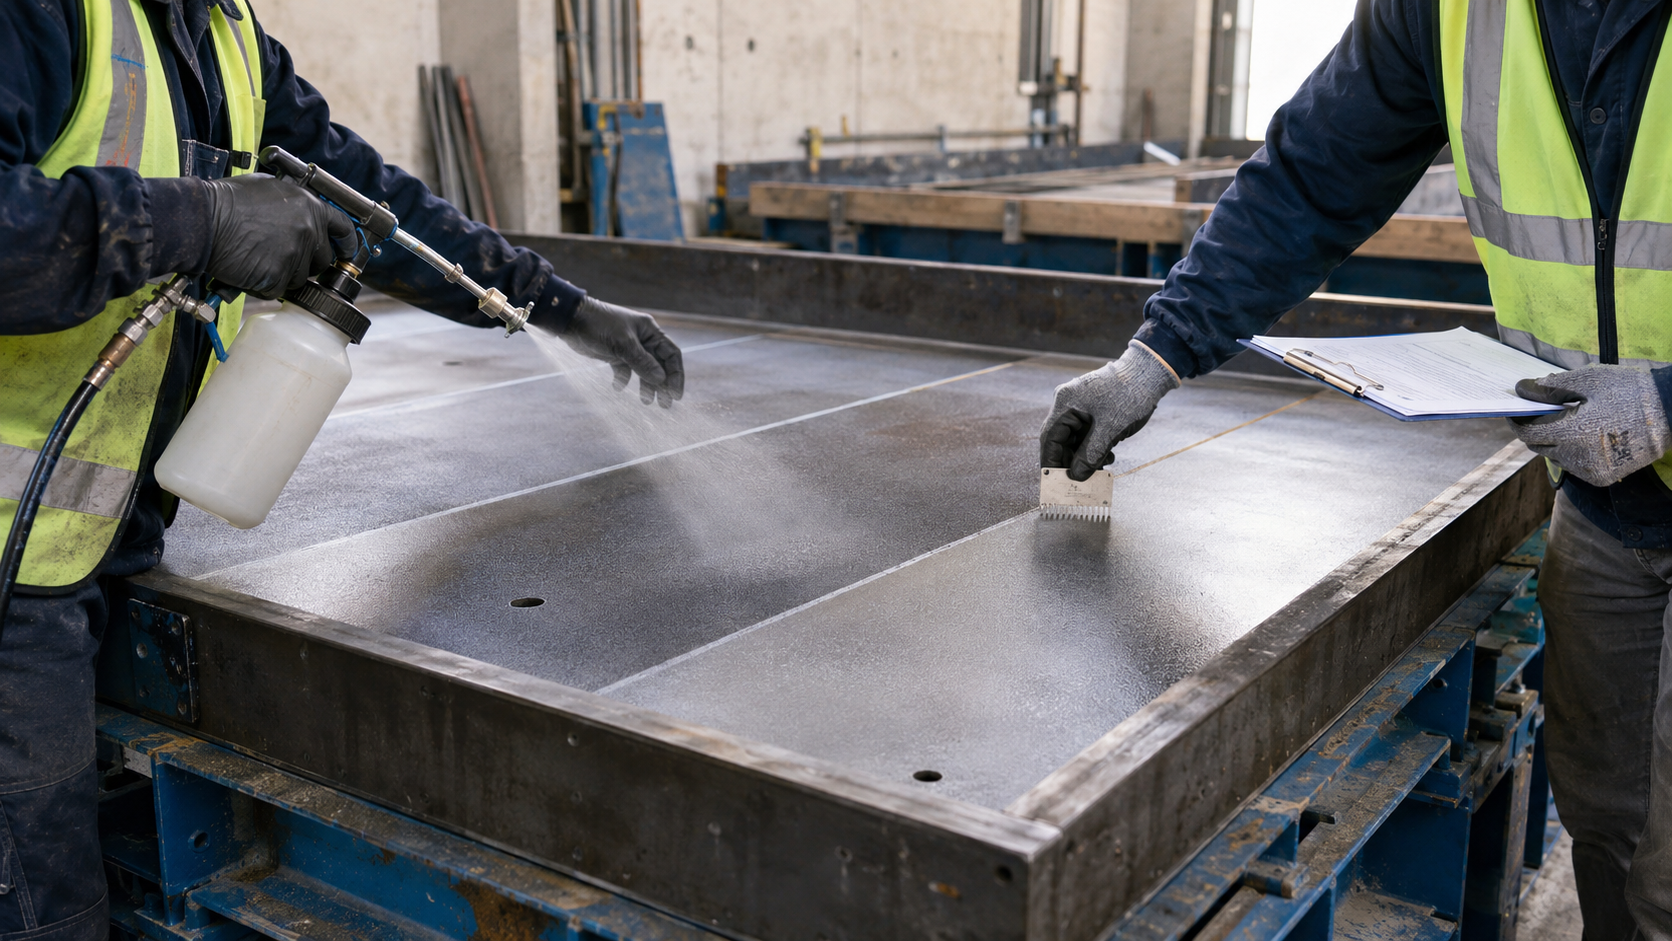
Mantenha constantes bico, pressão, distância, velocidade e padrão de pulverização. A cobertura deve ser verificada por sistema de forma, pois peças arquitetônicas, vigas, pilares e insertos podem se comportar de forma diferente.
Prioridades da concretagem no local
As formas podem ficar expostas ao sol, chuva, poeira, vento, mudanças de temperatura e longas esperas. O padrão deve definir o que fazer se a superfície molhar, for contaminada ou esperar mais tempo do que o previsto.
Verifique especialmente painéis verticais, cantos, juntas, insertos, regiões reparadas e a parte inferior da forma. Se formas novas e usadas forem misturadas, separe-as no registro; um consumo médio pode esconder o ponto que causa aderência ou manchas.
A janela de aplicação precisa acompanhar a concretagem. Aplicar cedo demais permite que poeira ou clima afetem a película; aplicar tarde demais pode deixar cantos sem cobertura. Relacione o registro do desmoldante à posição, à chegada do concreto e ao momento da desforma.
Como a escolha muda conforme a forma
| Condição da forma | Prioridade no pré-moldado | Prioridade na obra |
|---|---|---|
| Aço | Repetir a faixa de aplicação aprovada e controlar o acúmulo entre ciclos | Verificar juntas, soldas, bordas e áreas expostas ao clima |
| Compensado revestido | Manter aplicação consistente e acompanhar as mudanças do painel a cada reutilização | Verificar pontos secos, danos e diferenças entre painéis conforme as instruções do produto |
| Plástico ou revestimento | Evitar acúmulo e resíduos nos ciclos rápidos, conforme o método aprovado | Conferir cantos, poeira, mudanças na superfície e longas esperas |
| Formas reparadas ou mistas | Separar as formas de maior risco do fluxo normal de produção | Inspecionar cada área reparada antes da concretagem |
| Acabamento arquitetônico | Manter critérios de cor e resíduo validados no teste | Comparar o acabamento entre concretagens e condições variáveis |
O material da forma continua sendo o ponto de partida. O tipo de projeto muda a frequência de reutilização e a variação que o processo precisa absorver. Antes de aplicar o mesmo padrão a um sistema novo, faça um teste representativo e documente a aceitação.
Plano de teste para os dois processos
- Defina a condição real: registre material e estado da forma, acabamento, produto, diluição, equipamento e desforma.
- Use uma forma representativa: inclua formas usadas, reparos, juntas, cantos e zonas de risco.
- Aplique com o equipamento real: use o bico, a pressão, a distância, a velocidade e a rotina previstos; registre o consumo em uma área conhecida, sem tratá-lo como única prova de cobertura.
- Inspecione antes do concreto: confira a condição da superfície e a aplicação segundo as instruções do produto e os critérios do teste. Acúmulos, áreas sem cobertura ou contaminação são sinais de alerta, mas a aparência sozinha não confirma a cobertura.
- Inspecione após a desforma e a limpeza: registre a dificuldade de desforma, manchas, diferenças de cor, defeitos, resíduos, esforço de limpeza e a condição da forma para o ciclo seguinte.
- Relacione a aceitação ao processo: o mesmo produto pode ser aprovado para um sistema de forma e não para outro. Documente o resultado para cada combinação de forma, acabamento e método de aplicação.
Lista de aceitação
| Verificação | Pré-moldado | Moldado no local |
|---|---|---|
| Preparação | A mesma limpeza se repete em cada ciclo? | O painel continua limpo após exposição e espera? |
| Aplicação | O resultado atende aos critérios aprovados para a forma de produção? | Cantos, juntas, reparos e zonas baixas foram conferidos segundo o padrão aprovado? |
| Tempo | A película se adapta ao ciclo? | O tempo real até a concretagem foi registrado? |
| Resultado | Cor e textura são constantes entre peças? | O acabamento é uniforme entre painéis e concretagens? |
| Forma | O resíduo permite o próximo ciclo? | A forma pode ser limpa e reutilizada conforme o plano? |
Erros comuns a evitar
Usar um único valor de consumo para todos os processos
O consumo por área é um dado de controle, não uma propriedade universal do produto. Ele varia conforme a forma, a diluição, o equipamento, o operador, o clima e o resultado de aplicação definido. Mantenha cada valor vinculado ao sistema testado.
Aumentar a pulverização depois de cada defeito
A aderência pode vir de áreas sem cobertura, mas também de resíduos antigos, desforma antecipada, concreto com resistência insuficiente ou uma forma danificada. Aumentar o produto sem investigar a causa pode trocar a aderência por manchas e resíduos.
Transferir um ciclo pré-moldado bem-sucedido diretamente para a obra
Um ciclo controlado na fábrica não reproduz chuva, poeira, longas esperas ou formas variáveis do canteiro. Faça um teste representativo antes de transferir o processo.
Ignorar o ciclo seguinte
Avalie o desmoldante pela desforma, pelo acabamento, pelos resíduos e pela condição da forma depois da limpeza. Uma primeira concretagem com bom resultado pode não representar um processo satisfatório se deixar acúmulo difícil de remover.
Conclusão
Os dois processos buscam uma aplicação compatível com o produto e a forma, validada para obter uma desforma limpa e um acabamento aceitável. O pré-moldado deve controlar repetição, resíduos, equipamento e reutilização; o moldado no local deve controlar clima, espera, zonas difíceis, diferenças entre painéis e coordenação da concretagem.
Teste o sistema real, registre as variáveis e mantenha a aceitação ligada à forma e ao processo.