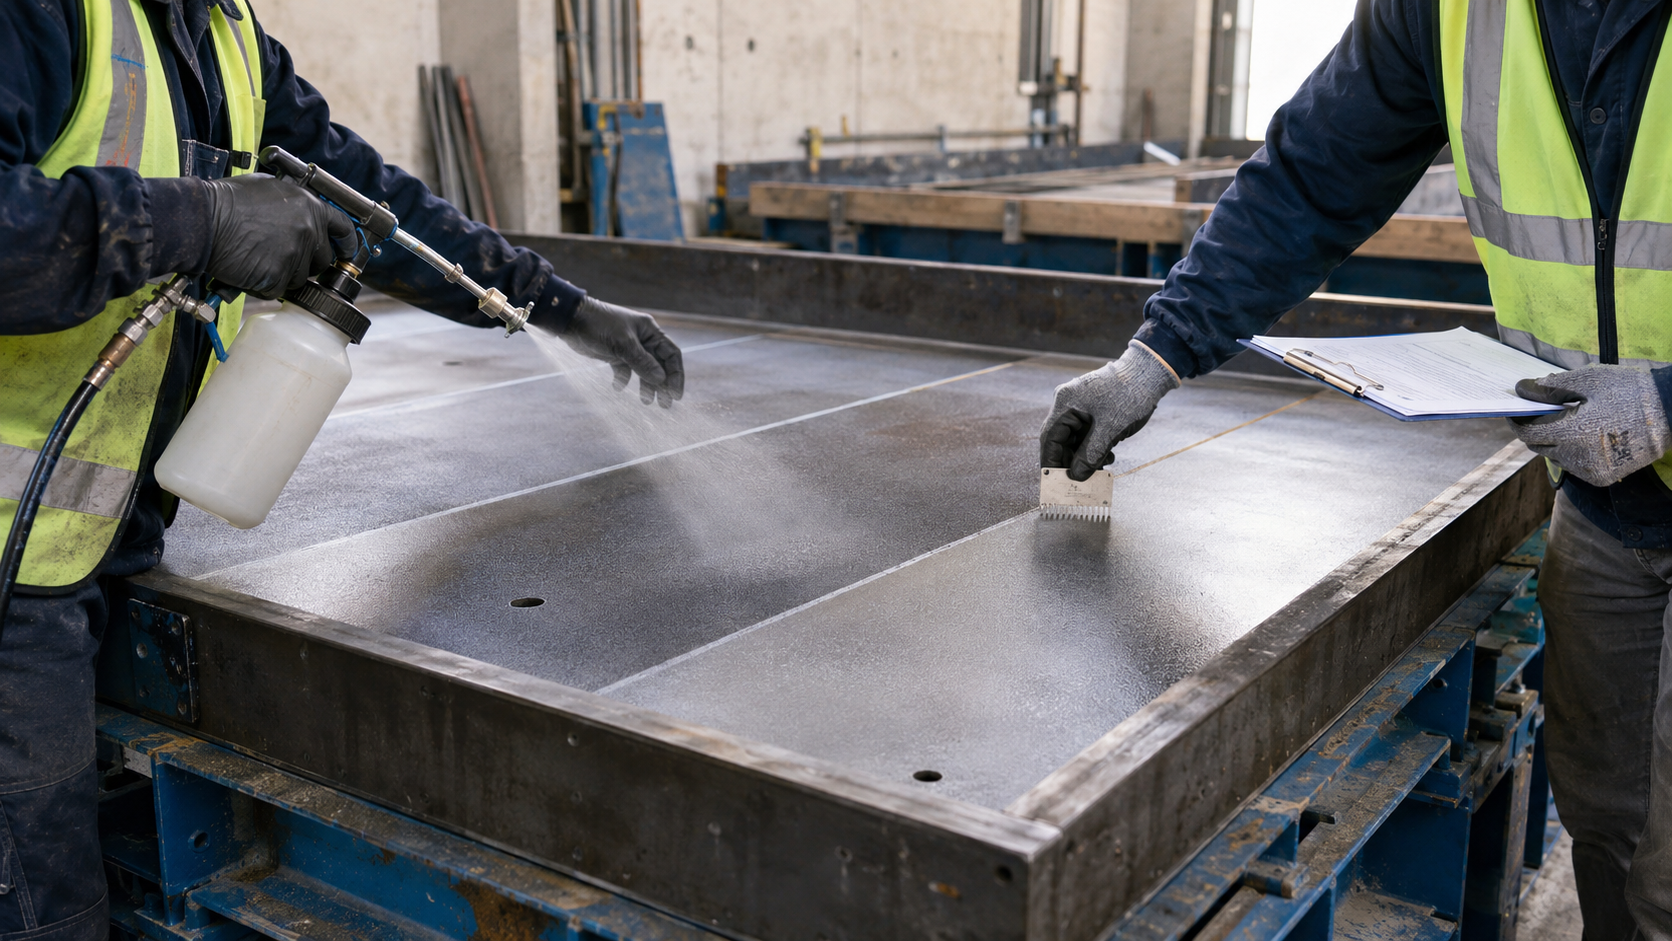
Beton kalıp ayırıcı püskürtme standardı, iyi bir ürünü sahada tekrarlanabilir bir sürece dönüştürür. Standart olmadığında her operatör farklı bir seyreltme, mesafe, hız veya yeterli ürün miktarı anlayışı kullanabilir. Bunun sonucu bir panelde yapışma, diğerinde koyu lekeler ve dökümler arasında renk farkı olabilir.
Standart başka bir projeden kopyalanmış tek bir sayı olmamalıdır. Ürünü, kalıbı, ekipmanı, uygulama yöntemini ve kabul sonucunu birlikte tanımlamalıdır. Bu rehber, evrensel bir seyreltme veya kaplama oranı uydurmadan böyle bir standart oluşturmayı açıklar. Tüketim formülü için Beton kalıp ayırıcı tüketimi: metrekare başına kaplama yazısına bakın.
Standart neyi kontrol etmeli?
Ekip şu altı soruya net yanıt verebilmelidir:
- Hangi ürün ve seyreltme temeli kullanılacak?
- Püskürtmeden önce kalıp nasıl hazırlanacak?
- Hangi püskürtücü, meme, basınç ve mesafe onaylandı?
- Panel üzerindeki film nasıl görünmeli?
- Karışmış malzemenin kaplaması nasıl ölçülüp kaydedilecek?
- Dökümden önce ve sıyırmadan sonra ne kabul edilecek?
Hedef kalıbı en ıslak göstermek veya tüketimi her durumda azaltmak değildir. Uygulama miktarını ve kabul edilebilir yüzey koşulunu ürün talimatlarına göre belirleyin; ardından bunları temsilî kalıp ve betonla doğrulayın. Onaylı süreç, kabul edilemez kalıntı veya görünüm kusurları oluşturmadan temiz ayrılmayı desteklemelidir.
1. Ürünü ve seyreltme temelini tanımlayın
Ürün adını, tipini, parti numarasını, depolama koşullarını ve kullanıma hazır mı yoksa konsantre mi olduğunu kaydedin. Seyreltme oranını teknik föyde yazdığı şekilde belirtin.
1:5 gibi bir oranın her belgede aynı anlama geldiğini varsaymayın. Bir belgede bir ölçü ürün ve beş ölçü su anlamına gelebilir; başka bir belgede son karışımı tanımlayabilir. İlk testten önce gerçek miktarları yazın ve talimatı onaylatın.
Seyreltme varsa iki bileşeni kaydedin:
Karışmış malzeme = konsantre + su
Konsantre oranı = konsantre / toplam karışmış malzeme
Kabul edilebilir aralığı teknik föy belirlemelidir. Seyreltme değişirse bunu gelişigüzel ayar değil, yeni test koşulu olarak değerlendirin.
2. Püskürtmeden önce kalıbı hazırlayın
Püskürtme kirli veya kararsız bir yüzeyi düzeltemez. Tozu, gevşek çimento macununu, kalıntıyı, kiri ve birikmiş suyu temizleyin. Panelin yeni, kullanılmış, tamirli, kaplamalı, nemli veya kuru olduğunu kaydedin.
Özellikle şunları kontrol edin:
- köşeler ve dar kenarlar;
- birleşimler, kaynaklar ve panel bağlantıları;
- tamir edilmiş veya zımparalanmış alanlar;
- sıvının birikebileceği alçak noktalar;
- eski kalıp ayırıcı birikintileri.
Aynı ürün temiz çelikte, emici ahşapta, plastikte ve tamirli bölgelerde farklı davranabilir. Standart gerçek proje kalıp sistemlerine göre hazırlanmalıdır. Malzemeye göre seçim için Kalıp malzemesine göre kalıp ayırıcı nasıl seçilir? yazısını inceleyin.
3. Ekipmanı standardize edin
Püskürtücü, ayırma sisteminin bir parçasıdır. Panele aktarılan miktarı değiştiren parametreleri kaydedin:
| Öğe | Kaydedilecek bilgi |
|---|---|
| Püskürtücü | Tip, tank durumu, hortum durumu ve temizlik |
| Meme | Model, püskürtme açısı, aşınma ve desen |
| Basınç | Onaylı ayar veya aralık |
| Mesafe | Meme ile panel arasındaki yaklaşık mesafe |
| Hız | Operatör hızı ve tetik kontrolü |
| Geçiş | Yön, bindirme, kenarlar, köşeler ve tekrar geçişler |
Birkaç değişkeni aynı anda değiştirmeyin. Seyreltme, meme, basınç ve operatör birlikte değişirse sonucu hangi değişkenin oluşturduğu anlaşılamaz.
4. Kabul edilebilir kaplamayı tanımlayın
Kaplamayı yalnızca metrekare başına litreyle değil, ölçülen uygulama miktarı ve ürün talimatlarıyla temsilî denemede belirlenen saha kontrolleriyle tanımlayın. Göllenme, akıntı, kaplanmamış alan veya yoğun bindirme uyarı işareti olabilir; ancak görünüş tek başına etkili kaplamayı doğrulamaz. Onaylı kontrol yöntemini kullanın, beton ve kalıp sonucunu sıyırmadan sonra da değerlendirin.
Operatör şunları kontrol etmelidir:
- kenar ve köşelerin kaplanması;
- geçişler arasındaki bindirmenin tutarlılığı;
- alçak noktalarda birikme;
- uygulama miktarı ve yüzey koşulunun ürün ile deneme için onaylanan ölçütlere uyup uymadığı;
- bekleme süresince filmin kararlı kalması.
Parlak veya çok ıslak bir yüzey daha iyi koruma anlamına gelmez. Ürüne ve sürece bağlı olarak fazla malzeme koyu gölge, kalıntı, renk farkı ve başka yüzey kusurlarına katkıda bulunabilir. Denemede aşırı uygulama görülürse Fazla kalıp ayırıcı betonda leke oluşturabilir mi? yazısına bakın.
5. Temsilî panelde kaplamayı ölçün
Üretimi temsil eden bir panel seçin; gerçek malzeme, kullanım sayısı, birleşimler, köşeler ve tamir bölgeleri teste dahil olsun.
Kaplanan alanı ve püskürtme öncesi ve sonrası karışmış malzemeyi ölçün:
Karışım kaplaması = kullanılan karışmış malzeme / kaplanan kalıp alanıBilinen 30 metrekarelik alanda 6 litre kullanılırsa ölçülen sonuç 6 bölü 30 olur. Bu örnek yalnızca formülü açıklar; evrensel bir uygulama önerisi değildir.
Mümkünse kabı uygulama öncesi ve sonrası tartın. Ürün, parti, konsantre ve su miktarı, alan, ekipman, meme, basınç, operatör, tarih, hava ve panel sıcaklığını kaydedin.
6. Döküm öncesi ve sonrası kabulü belirleyin
Sonucu iki kez inceleyin: beton yerleştirilmeden önce ve gerçek kür ve sıyırma sürecinden sonra.
Dökümden önce
Panelin temiz olduğunu, uygulama sonucunun ürün ve deneme için onaylı ölçütlere uyduğunu, birleşim ve köşelerin kontrol edildiğini ve bu ölçütlerin dışında birikme olmadığını doğrulayın. Onaylı bekleme süresine uyun.
Sıyırmadan sonra
Betonun yapışma veya yırtılma olmadan ayrıldığını, rengin kabul edilebilir olduğunu, yağlı kalıntı bulunmadığını, hava kabarcığı veya sürüklenme izlerinin artmadığını ve kalıbın yeniden kullanılabileceğini kontrol edin.
Sıyırma temiz olduğu halde lekelenme varsa film kalınlığını, birikmeyi, bindirmeyi, uyumluluğu ve uygulama zamanını inceleyin. Yalnızca köşeler yapışıyorsa tüm panelde tüketimi artırmadan önce püskürtme açısını ve kalıp hazırlığını kontrol edin.
Üretim öncesi testi tanımlayıp kabul sonucunu kaydetmek için brüt beton numune paneli ve kabul kontrol listesini inceleyin.
7. Tek bir hedef yerine çalışma aralığı belirleyin
Tek bir başarılı panel üretim standardı oluşturmaz. Temsilî kalıp sistemlerinde testi tekrarlayın ve gerektiğinde farklı sıcaklık ve nem koşullarını değerlendirin.
Son standartta hedef sonuç, çalışma aralığı, durup kontrol etme sinyali, onay sorumlusu ve ürün, ekipman, kalıp veya hava değiştiğinde tekrar test kuralı bulunmalıdır.
Aralık, tekrarlanabilir sıyırma ve görünüm sonucuna dayanmalıdır. Daha düşük tüketim yapışma, yeniden işleme veya yüzey reddine neden oluyorsa verimli değildir.
Yaygın hata belirtileri
| Gözlem | Önce kontrol edilecek değişkenler |
|---|---|
| Yapışma veya yüzey yırtılması | Kaplanmamış alan, kir, uyumsuzluk, erken sıyırma veya yetersiz film |
| Koyu veya yağlı gölgeler | Göllenme, ağır bindirme, fazla ürün, ilgili olduğunda arayüz nemi veya döküm zamanı ya da uygunsuz ürün |
| Kenar kusurları | Açı, erişim, birleşimler, drenaj ve yerel kalıntı |
| İyi sıyırma ama kötü renk | Fazla uygulama, kalıntı, kalıp farkı veya beton değişikliği |
| Operatörler arasında fark | Hız, basınç, mesafe, bindirme veya karışım yöntemi |
Tekrar testinde bir seferde tek değişkeni değiştirin; böylece kayıt tekrar kullanılabilir kalır.
Basit saha kayıt formu
| Kontrol | Kayıt |
|---|---|
| Kalıp | Malzeme, alan, kullanım sayısı, tamir, temizlik ve nem |
| Ürün | Ad, parti, kullanıma hazır veya konsantre, oran |
| Ekipman | Püskürtücü, meme, basınç, mesafe ve operatör |
| Miktar | Başlangıç, kalan, karışmış tüketim ve konsantre tüketimi |
| Uygulama | Geçişler, bindirme, köşeler, boş alanlar, döküme kadar geçen süre ve varsa belirtilen buharlaşma veya kuruma süresi |
| Sonuç | Sıyırma, renk, kalıntı, hava kabarcıkları, izler ve karar |
| Karar | Kabul, ayarla ve tekrar test et veya sistem için reddet |
Sonuç
Kalıp ayırıcı püskürtme standardı başka bir projeden kopyalanan tek bir sayı değildir. Seyreltmeyi tanımlayın, gerçek kalıbı hazırlayın, ekipmanı standardize edin, karışmış kaplamayı ölçün ve sonucu sıyırmadan sonra doğrulayın.